Mantarı Bastım, HMI Hâlâ 'ÇALIŞIYOR' Diye Durdu
Acil stop mantarını bastığımda panel hâlâ yeşil yanıp sönüyordu, sayaç hâlâ dönüyordu — motor ise durmuştu. Programın neden 'yalan söylediğini', güvenlik zincirinin programın üstünde olduğunu ve yeniden kalkış sırasını kendi vakamla anlatıyorum.
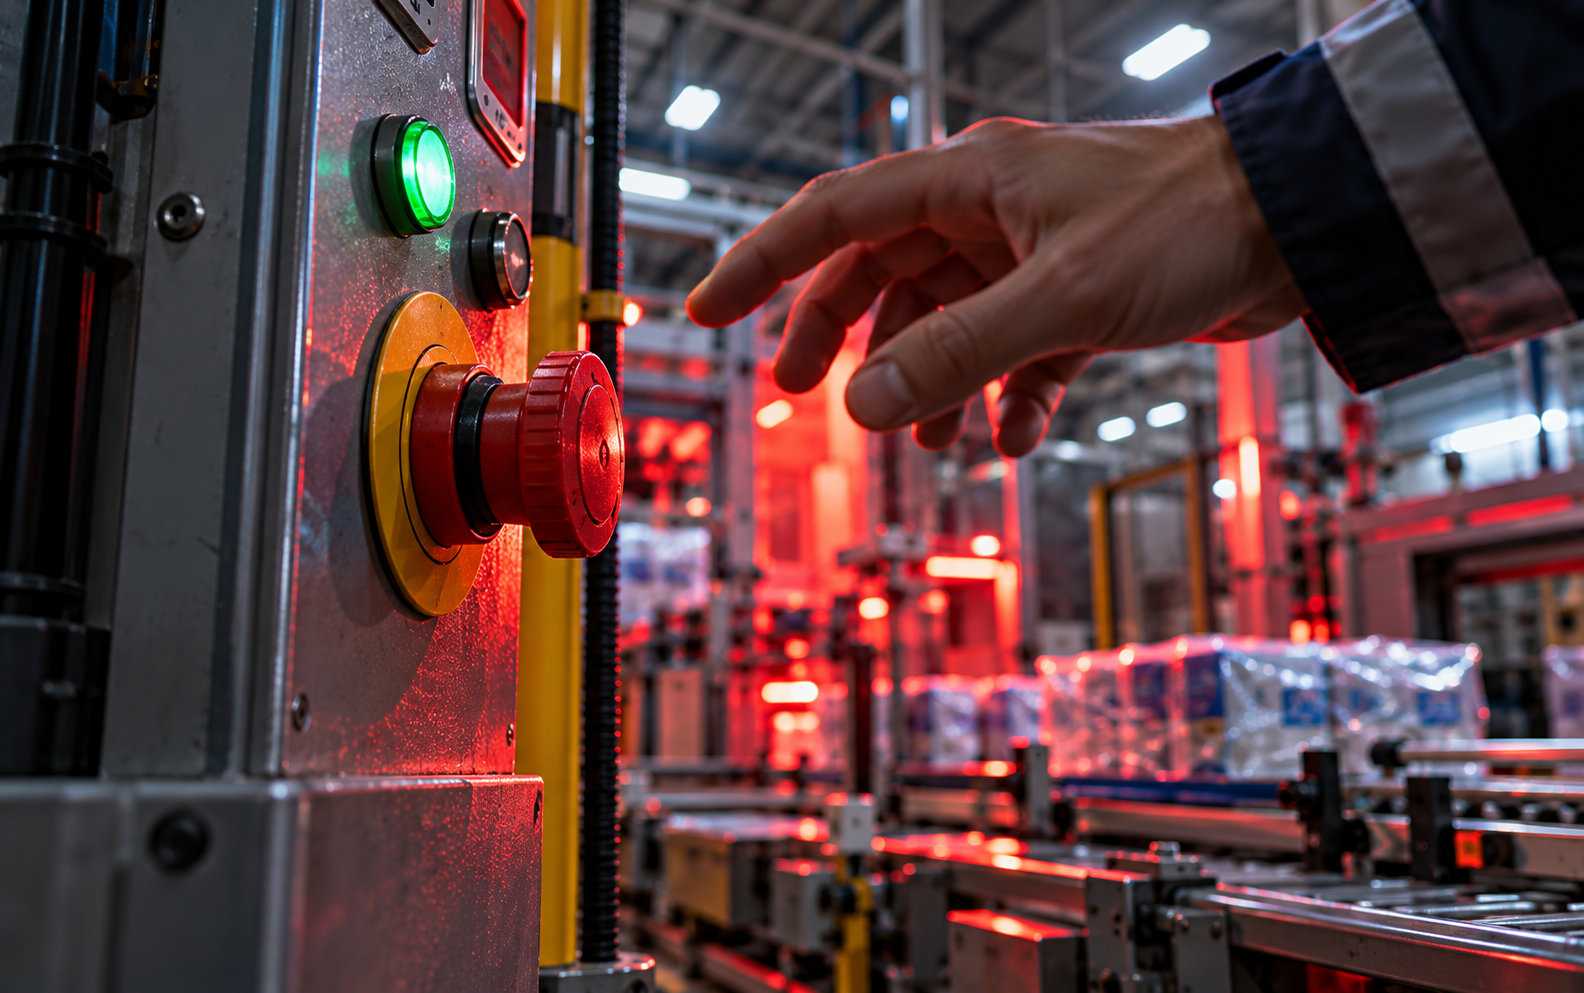
Adana’da bir ambalaj hattı. Hat, iki yıldır sorunsuz dönüyordu. Sonra bir öğleden sonra, makine başındaki operatör, elinin parmağını besleme bantla makine ağızlığı arasına soktu. Kırpıldı. Kanadı. Adam bağırmadı — sadece mantarı bastı.
Motor durdu.
Ama panel durmadı. Yeşil “RUN” lambası yanmaya devam etti. HMI ekranında “MOTOR: ÇALIŞIYOR” yazıyordu. Sayaç, son değerde donmuş, sanki hiçbir şey olmamış gibi duruyordu. Operatör bana baktı, ben panele baktım. Panel, çalışıyordu. Motor, çalışmıyordu.
İşte o bakış, bu yazının tamamı.
Program Neden Yalan Söylüyor?
Programa baktım. Motor bobini K1, kendini tutma devresindeydi: START ile tutuyor, STOP ile bırakmıyordu. Ama devrede, bobin yolunda, güvenlik zinciri kontağı yoktu. Programın kafasında, K1 enerjiliyken motor çalışıyordu. Bu, programın kendi mantığına göre doğruydu.
Gerçekte ise, acil stop mantarı, motor bobinine giden fiziksel devreyi kesiyordu. Mantar bastığında, K1 bobininin ucundan gerilim çekiliyordu. Motorun enerjisi kesiliyordu. Ama PLC, K1 bobinine yazdığı ’1’i hâlâ yazmaya devam ediyordu. Q0.0 = 1. RUN lambası = Q0.0’a bağlı. RUN lambası = 1.
Program, K1’e “aç” diyordu. Devre, K1’i kapalı tutuyordu. Program, bunu bilmiyordu.
Bunu bir “hata” olarak anlatmıyorum. Bu, bilinçli bir tasarım seçimidi — ve simülasyondaki programı da bilerek böyle kurdum: Acil Stop (E-Stop) Güvenlik Simülatörü. Ama sahadaki program, bu seçimi bilmeden yapıyordu. Ve bu fark, “program hatalı” ile “program, zincirin altındadır” arasındaki fark.
Zincir, Programın Üstündedir
Güvenlik mühendisliğinin altın kuralı: güvenlik fonksiyonu, kontrol mantığının üstünde olmalı. Motoru durduran şey, PLC’nin kararı değil, fiziksel devrenin kesilmesidir. PLC, o devrenin bir parçasıdır; onu durduran şey, PLC’nin kendisi değil, devrenin başka bir yoludur.
Bu yüzden, mantarı bastığınızda:
- Fiziksel devre kesilir. Motor enerjisiz kalır.
- PLC, K1’e hâlâ ‘1’ yazar. Q0.0 = 1.
- RUN lambası, Q0.0’a bağlı olduğundan yanar.
- Panel, “ÇALIŞIYOR” der.
İşin içinde, bir fault latch de vardır. Mantar bastığında, program bir M bitini set eder. Bu bit, “bir acil stop olayı oldu” demektir. Ve bu bit, RESET butonuyla temizlenir. Ama — ve bu kritik — mantar basılıyken RESET işe yaramaz.
Yeniden Kalkış Sırası: Neden Otomatik Değil?
Mantarı bıraktınız. Devre kapandı. Ama motor kendiliğinden dönmez. Çünkü:
- Fault latch hâlâ set’li. RESET butonu, bu latch’i temizler.
- Program, K1’i tutmaz. K1, START butonuyla tutulur.
- Otomatik kalkış yoktur. Bu, ISO 13850’nun ruhudur: acil stop sonrası, operatör makinenin başında olmalı, durumu görmeli, ve bilinçli olarak yeniden başlatmalı. Motor, kimse bakmıyorken, kendi kendine dönmemeli.
Sıra net: Mantar bas → fault latches → START yetmez (latch + zincir) → mantarı bırak → RESET (fault temizler) → YENİ START.
Bu sırayı simülatörde deneyin. Her adımı, her “işe yaramayan” butonu, her “hâlâ yanık” lambayı kendi parmaklarınızla hissedin: E-Stop Simülatörü. Mantarı bastığınızda, RUN lambasının hâlâ yanık kaldığını, START’ın neden yetmediğini, ve sıranın neden bu olduğunu görün.
O ambalaj hattında, programı değiştirmedik. Zincir, zaten programın üstündeydi. Ama RUN lambasını, Q0.0’dan değil, zincir durumundan besledik. Artık mantar basıldığında, panel “DURDU” diyor. Operatör, panele baktığında, gerçeği görüyor.
Parmağı kırpılan adam, iki hafta sonra işe döndü. Panel, o günden beri yalan söylemiyor.